 プレス加工一貫生産・樹脂成形・両技術の融合
株式会社 藤井製作所

04-7143-7136
FAX.04-7143-7139 千葉県柏市高田1116-46
プレス加工一貫生産・樹脂成形・両技術の融合
04-7143-7136
FAX.04-7143-7139 千葉県柏市高田1116-46
プレス加工は、1枚の板材から抜き・曲げ・絞りによって立体形状を作り出す加工法です。しかし、展開図として成立しない形状、たとえば同じ面に逆方向へ立ち上がるフランジや、板と板の間に意図的な隙間を持たせた構造は、どれほど曲げ工程を工夫しても1枚の板からは作れません。
株式会社藤井製作所(千葉県柏市)では、こうした「一体成形の限界」を超えるための追加工として、プレス曲げ品へのスポット溶接に対応しています。プレス加工から溶接、検査までを社内で一貫して行うことで、部品ごとの位置精度と品質責任を一本化し、精密な機能部品を安定して供給しています。当社はISO 9001:2015およびISO 13485:2016の認証を取得しており、産業機器から医療機器分野まで、品質要求の高い部品の製造実績があります。
本記事では、スポット溶接の原理と特徴、TIG溶接・レーザー溶接やカシメ・圧入との使い分け、そして当社の対応範囲と選定のポイントを解説します。
 |
 |
スポット溶接(抵抗スポット溶接)は、抵抗溶接の一種です。重ね合わせた板材を銅合金製の電極で上下から挟んで加圧し、短時間(数サイクル〜十数サイクル)だけ大電流を流します。電流が流れる際、板同士の接触面が最も電気抵抗が高いため、その部分がジュール熱で局所的に溶融し、冷却とともに「ナゲット」と呼ばれる溶融凝固部が形成されて接合されます。
溶加材(溶接棒・ワイヤ)やシールドガスを必要とせず、加圧・通電・保持の一連の動作は1点あたり1秒以下で完了します。加熱される範囲が電極先端の直下に限られるため、板全体への熱影響が小さく、熱歪みが少ないことも特徴です。
スポット溶接は、TIG溶接のように連続した溶接ビードを作るのではなく、点で接合します。現場で「点付け」と呼ばれるのはこのためです。接合強度は打点ごとのせん断強度で評価され、打点数と配置によって設計します。一方で、点接合であるため引き剥がし方向(ピール方向)の荷重には比較的弱く、気密・水密は確保できません。
この性質は欠点ではなく「用途を選ぶ」ということです。位置決め、固定、機能付与を目的とする薄板の精密部品では、必要十分な強度を短時間・低歪みで得られるスポット溶接が最も合理的な選択肢になります。
鋼板(SPCC・SECC等)およびステンレス鋼(SUS304・SUS301等)が最も一般的です。特にステンレスは電気抵抗が高く熱伝導率が低いため、少ない電流で効率よく発熱し、スポット溶接との相性が良い材料です。一方、銅・アルミニウムは導電性・熱伝導性が高く、大電流・厳密な条件管理が必要になるため、適用可否は個別にご相談ください。 板厚は、一般に0.3〜3mm程度の薄板が対象です。
カシメ加工を検討する際は、既存の締結方法である溶接やネジ・ボルトとの違いを理解しておくことが重要です。以下に主な違いをまとめます。
代表的な適用パターンは次の3つです。
いずれも「一つの部品だけでは成し得ない機能を、もう一つの部品を接合することで付与する」という考え方です。スポット溶接の目的は構造強度を稼ぐことではなく、プレス品に機能を与えることにあります。
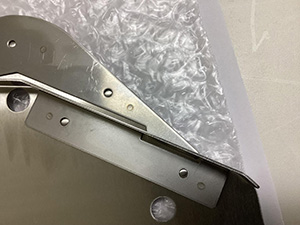
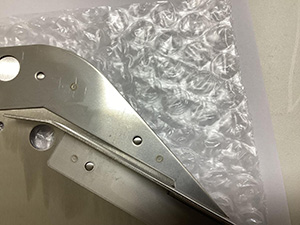
当社の実績の一つに、製品表面の保護フィルムを剥がす工程で使われる部品があります。フィルムを所定の経路で通し、剥離させるためには、板と板の間に精密な隙間を持つ形状が必要ですが、これは1枚の板からは作れません。2つのプレス部品をスポット溶接で接合し、隙間を確保することで、フィルムを通す通路を持つ部品を実現しています。
薄板部品の接合で候補に挙がる3つの溶接法を比較します。どれが優れているかではなく、目的に応じて使い分けることが重要です。
| 比較項目 | スポット溶接 | TIG溶接 | レーザー溶接 |
|---|---|---|---|
| 接合形態 | 点接合(ナゲット) | 線接合(連続ビード) | 線・点接合(微細ビード) |
| 原理 | 抵抗発熱 | アーク熱(タングステン電極) | レーザー光の集光熱 |
| 溶加材・ガス | 不要 | 溶加棒(任意)・シールドガス必要 | 原則不要(ガスは条件による) |
| 接合強度 | 打点単位。せん断に強くピールに弱い | 高い。連続で気密・水密可 | 高い。狭幅で深溶込み |
| 熱影響・歪み | 小さい | 大きい(薄板は変形しやすい) | 非常に小さい |
| 外観 | 電極痕(圧痕)が残る | ビードが残る。仕上げ要 | きれい。仕上げ最小 |
| サイクルタイム | 1点1秒以下 | 遅い。作業者の技能依存 | 速い |
| 設備・コスト | 比較的安価 | 安価だが工数がかかる | 設備費が高い |
| 量産性 | 高い | 低い(少量・単品向き) | 高い |
| 向く用途 | 薄板の位置決め・固定・機能付与 | 気密構造、厚板、強度部材 | 外観重視、極薄・微細部品 |
位置決め・固定・機能付与が目的の薄板精密部品であれば、スポット溶接が強度・歪み・コスト・量産性のバランスに最も優れます。気密性や構造強度が求められる場合はTIG溶接、外観や極薄板の接合が重要な場合はレーザー溶接が候補になります。
プレス部品に部品を付ける方法は、溶接だけではありません。当社が対応するカシメ、圧入と、汎用的なネジ止めを含めて整理します。
| 比較項目 | スポット溶接 | カシメ | 圧入 | ネジ止め |
|---|---|---|---|---|
| 接合原理 | 溶融接合 | 塑性変形による機械的結合 | はめあい(締まりばめ) | ねじの締結力 |
| 分解可否 | 不可 | 不可 | 原則不可 | 可 |
| 追加部品 | 不要 | リベット等(不要な場合も) | 不要 | ネジ・ナット |
| 接合強度 | 打点強度。せん断向き | 中〜高。引抜きに強い | 中。回転・抜けは要設計 | 高い(適正トルク時) |
| 表面への影響 | 電極痕あり | カシメ痕・変形あり | 少ない | 頭部が突出 |
| 異材接合 | 条件次第(同種が基本) | 可 | 可 | 可 |
| 量産性 | 高い | 高い(プレス式) | 高い | 組立工数がかかる |
| 向く場面 | 一体成形できない形状の一体化 | 板同士の固定、軸の固定 | ピン・ブッシュの固定 | 分解・調整が必要な箇所 |
「板を重ねて固定したい」だけならカシメ、「ピンやブッシュを立てたい」なら圧入、「別形状のプレス部品を一体化したい」ならスポット溶接、と整理すると選択しやすくなります。
「プレス加工が主で、溶接は補助」という部品であれば当社の得意領域です。図面上で「この形状は曲げだけでは作れない」と判断される部品は、ぜひご相談ください。
プレス曲げ+スポット溶接による機能部品は、以下のような分野でご利用いただいています。
プレス曲げ品の溶接では、曲げ精度が溶接位置の精度を決めます。プレス工程と溶接工程を別会社で行うと、曲げ寸法のばらつきが溶接時の位置ズレとして現れ、責任の所在も曖昧になります。当社はプレス加工から溶接、検査までを社内で完結させるため、曲げ精度を前提とした溶接治具の設計が可能で、寸法・品質の責任を一本化できます。
スポット溶接は1点あたりのサイクルが短く、量産性に優れた工法です。当社では試作・少量ロットから量産まで対応しております。
| 項目 | 対応範囲 |
|---|---|
| 対応材質 | SUS304/SUS301/SPCC/SECC など |
| 対応ロット | 試作1個〜量産○個 |
| 品質保証 | ISO 9001:2015/ISO 13485:2016 |
材質・板厚・打点径によって決まり、1打点あたりのせん断強度で評価します。必要な強度に応じて打点数と配置を設計しますので、荷重条件をお知らせください。なお、引き剥がし方向の荷重には弱いため、荷重方向を考慮した設計が重要です。
電極が接触した部分に圧痕(くぼみ)が残ります。外観面への配置を避ける、電極形状を選定するなどの対応が可能です。外観要求がある場合は事前にご相談ください。
はい。ステンレスは電気抵抗が高く熱伝導率が低いため、スポット溶接に適した材料です。当社の対応実績も多くあります。
同種材が基本です。異材の場合は電気的・熱的特性の差により条件が難しくなるため、材質の組み合わせごとに可否を判断します。
点接合のため、スポット溶接単体では気密・水密は確保できません。気密が必要な場合はTIG溶接やレーザー溶接をご検討ください。
試作1個から対応可能です。プレス金型の要否によって初期費用が異なりますので、数量とあわせてご相談ください。
プレス加工の技術記事をお読みいただき、ありがとうございます。展開できない形状、逆方向のフランジ、板間の隙間。一体成形では成立しない図面でも、プレス曲げ+スポット溶接であれば実現できる可能性があります。
株式会社藤井製作所は、プレス加工から溶接・検査までを社内一貫で行い、精密な機能部品を少量から量産まで供給しています。図面や仕様書をお送りいただければ、最適な接合方法を含めてご提案いたします。
株式会社 藤井製作所
TEL.04-7143-7136
〒277-0861
千葉県柏市高田1116-46